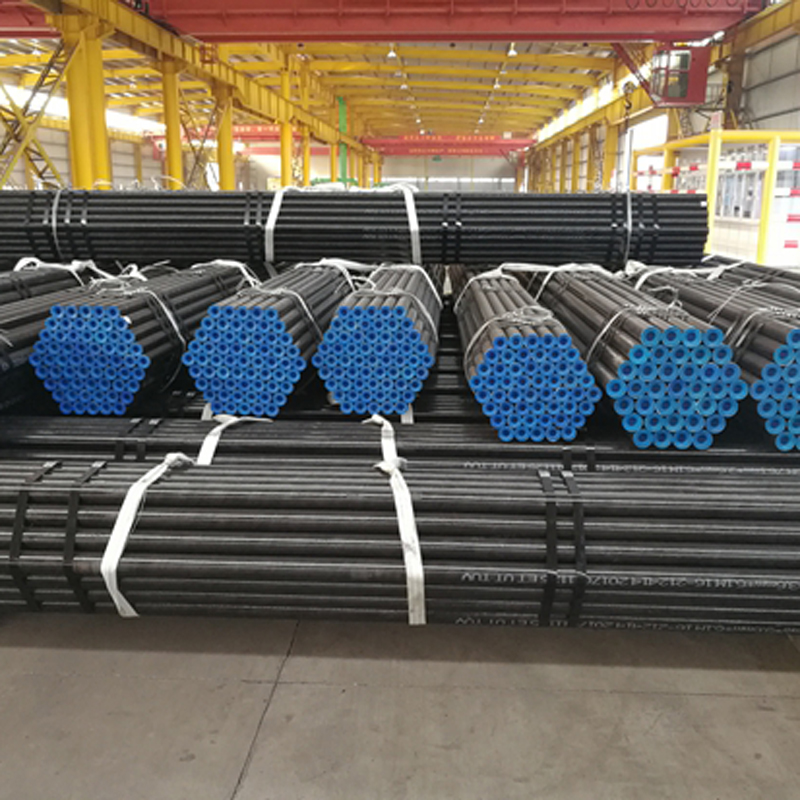
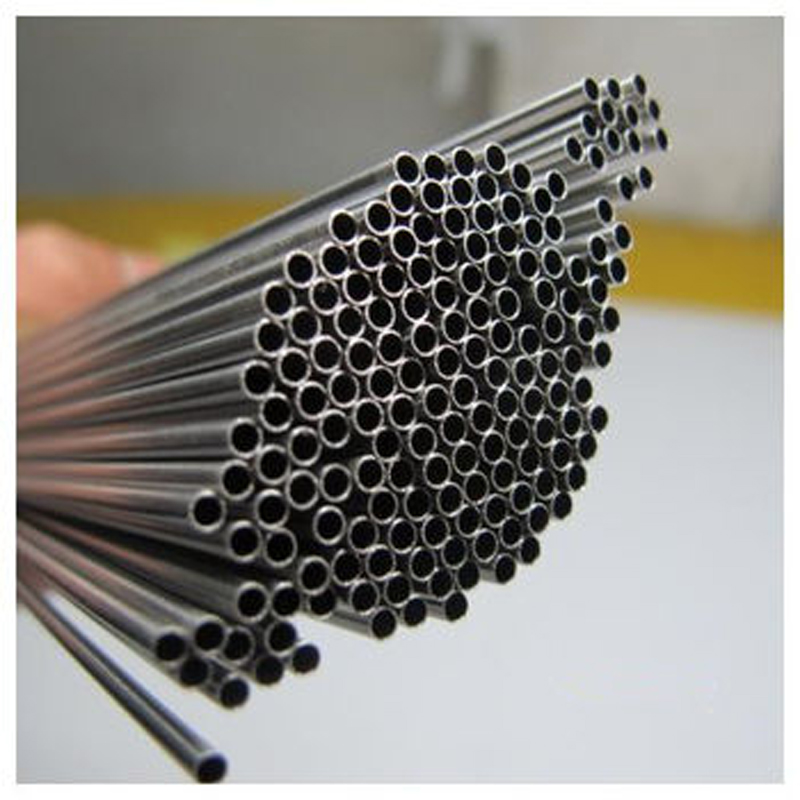
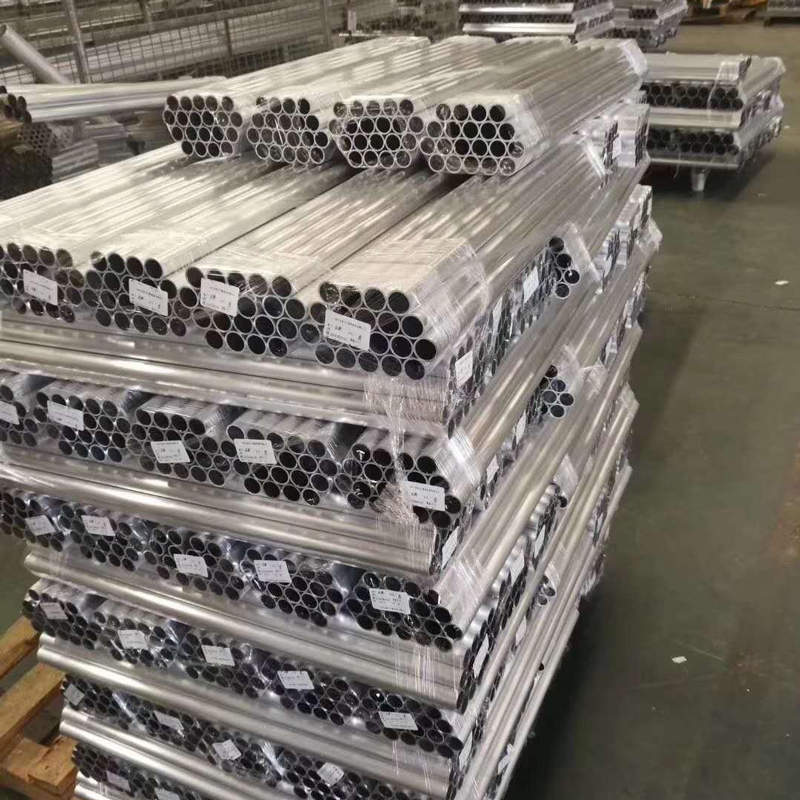
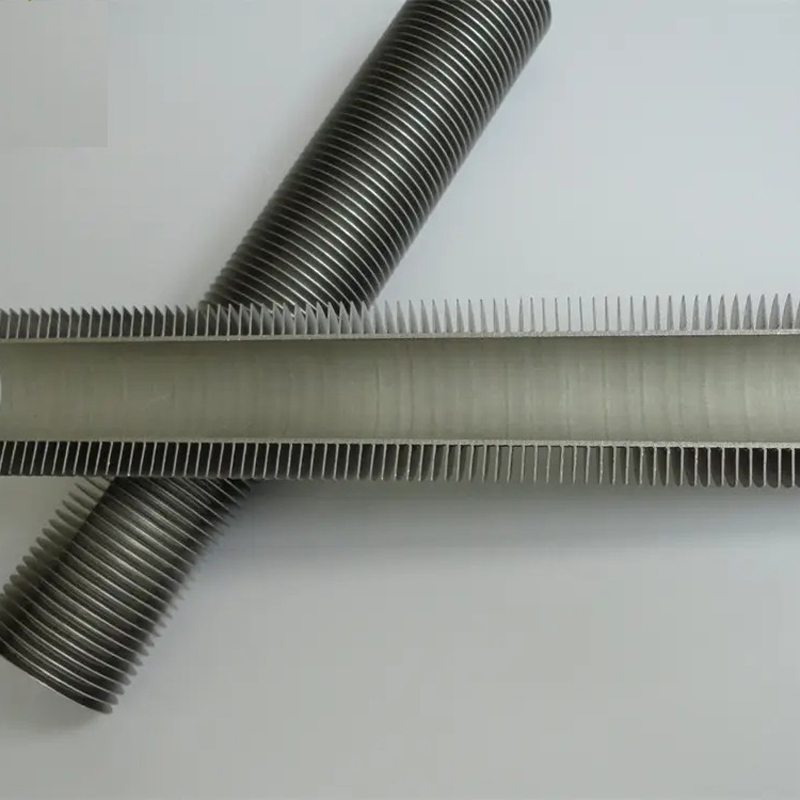
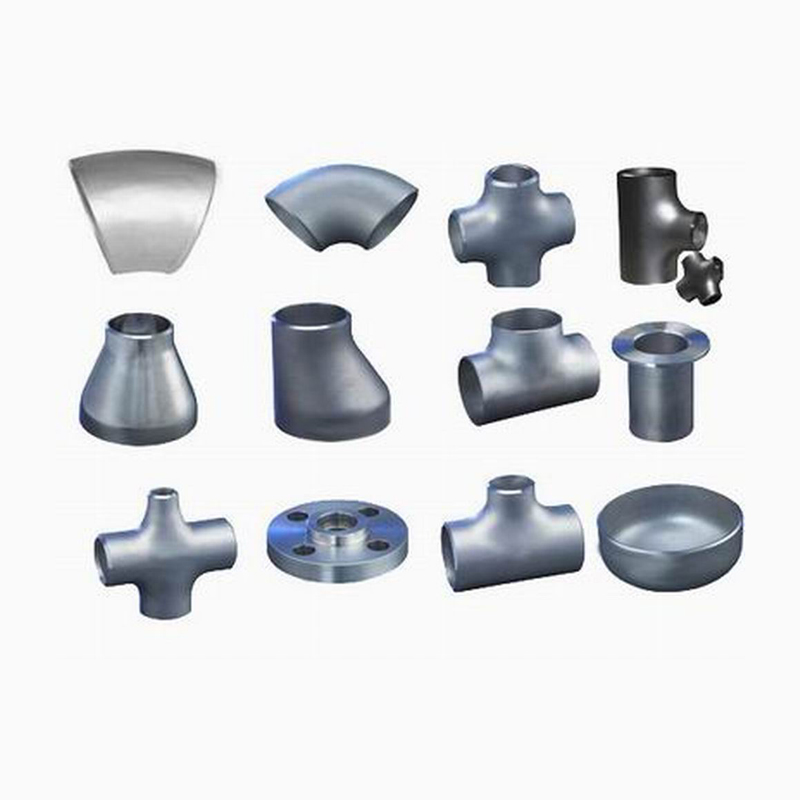
304, 310S, 316L չժանգոտվող անխափան պողպատե խողովակ
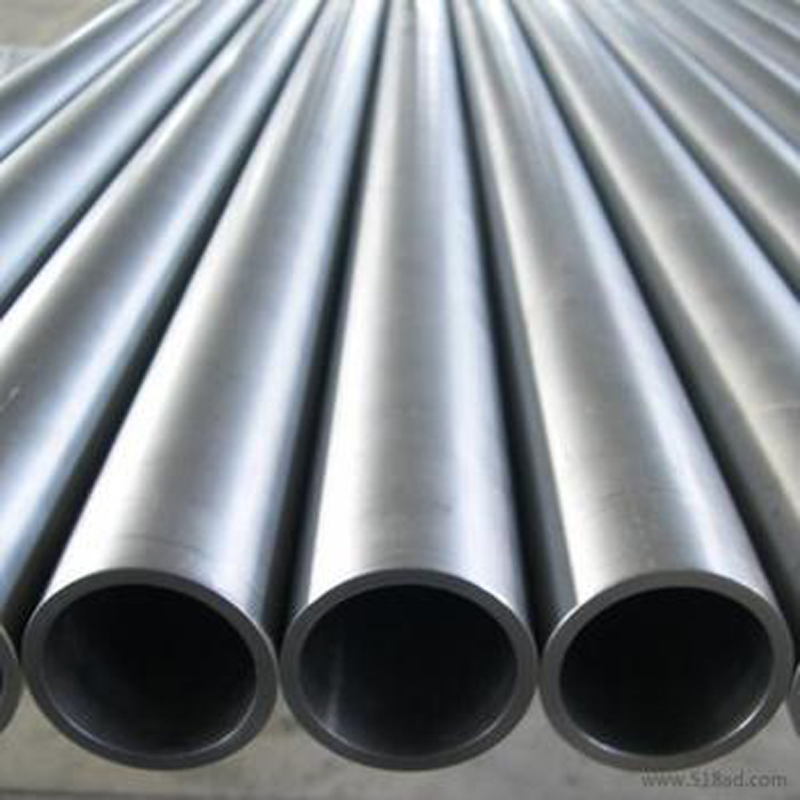
Չժանգոտվող պողպատե անխափան խողովակի արտադրության գործընթաց
1. Տաք գլանվածք (արտամղված անխափան պողպատե խողովակ). կլոր խողովակ, բեկորային տաքացում, եռագլան, թեք գլանվածք, անընդհատ գլանվածք կամ արտամղված խողովակի տրամագիծ (կամ տրամագծի կրճատում), սառեցում, ուղղում, հիդրոստատիկ փորձարկում (կամ արատի փորձարկում), պահեստավորման համար նախատեսված նշան
2. Սառը քաշման (գլորման) անխափան պողպատե խողովակ. կլոր խողովակի սալիկի տաքացում, անցքավոր գլխիկ, թրծված թթվով, լվացող և յուղով պատված (պղնձապատում), բազմալիք սառը քաշման (սառը գլորված) սալիկի խողովակի ջերմային մշակում, ուղղման հիդրավլիկ փորձարկում (թերության հայտնաբերում)՝ նշագրում պահեստում:
Ըստ արտադրության տարբեր մեթոդների՝ կարելի է բաժանել տաք գլանման խողովակների, սառը գլանման խողովակների, սառը քաշման խողովակների, էքստրուզիոն խողովակների և այլնի։
1.1 Տաք գլանված չժանգոտվող պողպատե անխափան խողովակները սովորաբար արտադրվում են ավտոմատ գլանման սարքի վրա: Պինդ խողովակի նախշը ստուգվում և մաքրվում է մակերեսային թերություններից, կտրվում է անհրաժեշտ երկարության, կենտրոնացվում է խողովակի նախշերի պերֆորացիայի ծայրային մակերեսի վրա, այնուհետև ուղարկվում է տաքացման վառարան՝ տաքացնելու համար, պերֆորացիայի է ենթարկվում դակիչի վրա: Պերֆորացիայի մեջ անընդհատ պտտվելով և միաժամանակ առաջ շարժվելով, գլանափաթեթի և գլխիկի ազդեցությամբ, խողովակի կոճղը աստիճանաբար ձևավորում է խոռոչ, որը կոչվում է բրդյա խողովակ: Այնուհետև ուղարկվում է ավտոմատ խողովակագործարան՝ հետագա գլանման համար: Վերջապես, ամբողջ մեքենայի պատի ամբողջ հաստությունը, մեքենայի տրամագիծը, համապատասխանում են տեխնիկական պահանջներին: Սա առաջադեմ մեթոդ է անընդհատ գլանման սարքի միջոցով տաք գլանված անխափան պողպատե խողովակ արտադրելու համար:
1.2. Ավելի փոքր չափի և ավելի լավ որակի անխափան խողովակներ ստանալու համար պետք է կիրառել սառը գլանման, սառը ձգման կամ երկու համակցված մեթոդներ: Սառը գլանումը սովորաբար իրականացվում է երկգլանային գլանման գործարանում, և պողպատե խողովակը գլանվում է օղակաձև անցքի տեսքով, որը բաղկացած է փոփոխական հատվածքի կլոր անցքի ակոսից և անշարժ կոնաձև գագաթից: Սառը ձգումը սովորաբար իրականացվում է 0.5-ից մինչև 100 տ հզորությամբ միաշղթա կամ կրկնակի շղթայով սառը քաշող մեքենայի վրա:
1.3. Էքստրուզիայի մեթոդը տաքացված խողովակի նախշը տեղադրում է փակ էքստրուզիոն գլանի մեջ, և անցքավորող ձողը և էքստրուզիոն ձողը շարժվում են միասին, այնպես որ էքստրուզիոն մասերը սեղմվում են ավելի փոքր կաղապարի անցքից: Այս մեթոդը կարող է արտադրել փոքր տրամագծով պողպատե խողովակներ:
Ապրանքի մանրամասներ
| Պողպատի աստիճան՝ | 304,304L, 309S, 310S, 316,316L, 317,317L, 321,347,347H, 304N, 316L, 316N, 201,202, S32205 |
| Ստանդարտ: | ASME/ASTM/DIN/EN/JIS |
| Տեխնիկական բնութագրեր՝ | Արտաքին տրամագիծը՝ 10~508 մմ |
| Քաշը՝ | 1.0-30 մմ, կամ հաճախորդի հատուկ պահանջի համաձայն |
| Երկարություն՝ | 2-20 մետր, կամ հաճախորդի հատուկ պահանջի համաձայն |
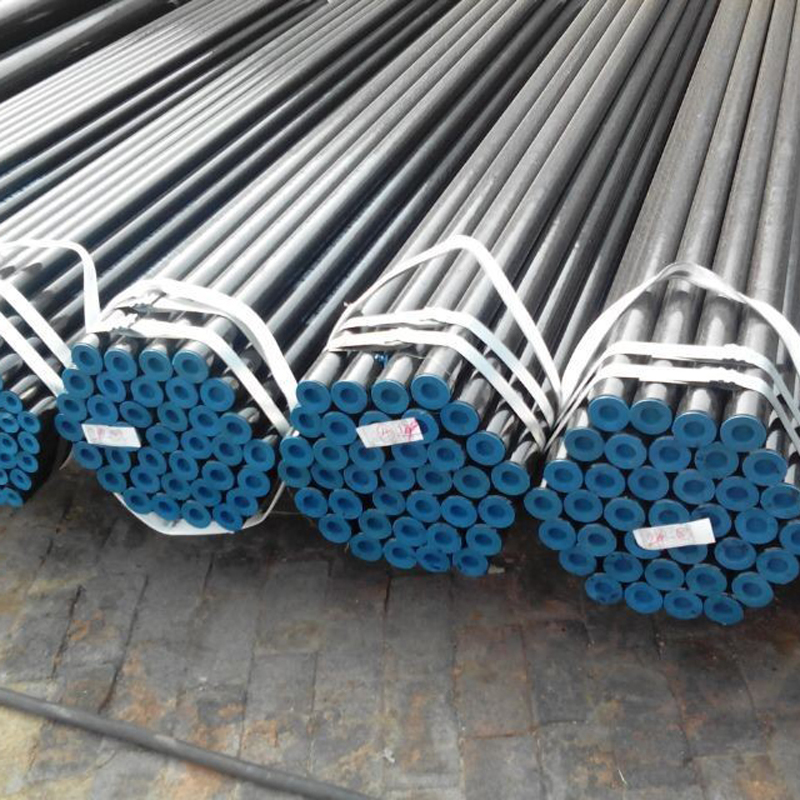
| Փաթեթ՝ | Արտահանման ստանդարտ փաթեթ |
| Խողովակների տեսակները. | Անկյունային անխափան պողպատե խողովակ, կաթսայի խողովակ, ճշգրիտ խողովակ, մեխանիկական խողովակ, գլանային խողովակ, գծային խողովակներ և այլն |
| Ջրաղացի MTC: | Մատակարարվել է առաքումից առաջ |
| Ստուգում. | Երրորդ կողմի ստուգումը կարող է ընդունվել, SGS, BV, TUV |
| Միացման միացք՝ | Չինաստանի ցանկացած նավահանգիստ |
| Առևտրի ժամկետը՝ | FOB, CIF, CFR, EXW և այլն: |
| Գնի ժամկետը՝ | TT կամ LC տեսադաշտում |
| Մեր ծառայությունները. | Մենք կարող ենք հարմարեցվել հաճախորդի պահանջներին կամ նկարչությանը համապատասխան, փաթեթավորումը՝ հաճախորդների պահանջներին համապատասխան |
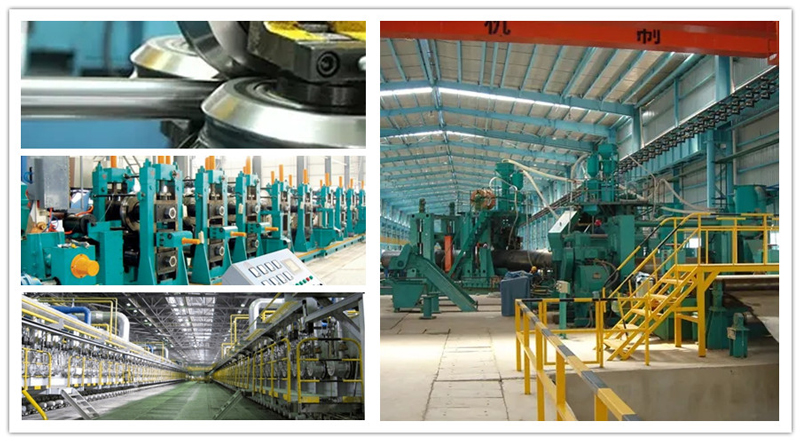
Գործարանային ցուցահանդես